

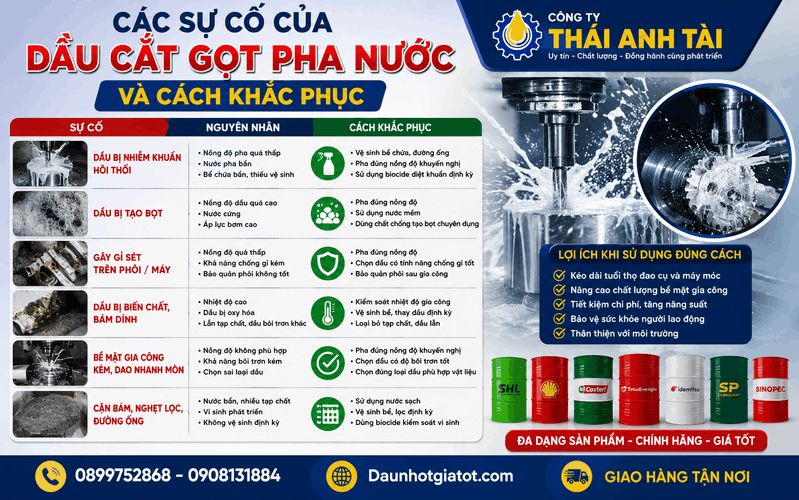
Dầu cắt gọt pha nước làm ố màu nhôm – Nguyên nhân và cách khắc phục hiệu quả
Nhôm và các hợp kim nhôm được sử dụng rộng rãi trong ngành cơ khí chính xác, ô tô, điện tử, hàng không và gia công CNC. Tuy nhiên, trong quá trình gia công, nhiều doanh nghiệp gặp phải tình trạng chi tiết nhôm bị ố màu, loang màu hoặc xuất hiện các đốm đen sau khi sử dụng dầu cắt gọt pha nước.
Hiện tượng này không chỉ làm giảm tính thẩm mỹ mà còn ảnh hưởng đến chất lượng sản phẩm, đặc biệt đối với các chi tiết yêu cầu anodizing, sơn hoặc xuất khẩu.
Vậy đâu là nguyên nhân và cách khắc phục? Hãy cùng tìm hiểu trong bài viết dưới đây.
Dấu hiệu nhôm bị ố màu
Chi tiết nhôm sau gia công có thể xuất hiện các hiện tượng như:
- Bề mặt chuyển sang màu xám.
- Xuất hiện các đốm đen.
- Bị loang màu trắng hoặc vàng.
- Có dấu vết ăn mòn nhẹ.
- Xuất hiện các vết loang sau khi để vài giờ hoặc vài ngày.
- Mất độ sáng bóng ban đầu.
Nguyên nhân dầu cắt gọt pha nước làm ố màu nhôm
1. Sử dụng dầu cắt gọt không chuyên dụng cho nhôm
Đây là nguyên nhân phổ biến nhất.
Một số dầu cắt gọt được thiết kế chủ yếu cho thép hoặc gang, không chứa phụ gia chống ăn mòn nhôm. Khi sử dụng cho hợp kim nhôm, các thành phần trong dầu có thể phản ứng với bề mặt kim loại và gây đổi màu.
Giải pháp là sử dụng dầu cắt gọt chuyên dùng cho nhôm hoặc dầu đa kim loại (Multi Metal) có ghi rõ khả năng bảo vệ nhôm.
2. Nồng độ dầu pha quá thấp
Nếu tỷ lệ dầu trong dung dịch thấp hơn khuyến nghị:
- Khả năng chống ăn mòn giảm.
- Màng bảo vệ trên bề mặt nhôm không đủ.
- Nhôm dễ bị oxy hóa và xuất hiện vết ố.
Thông thường, nồng độ pha nên duy trì khoảng 5–8% khi gia công nhôm (tham khảo hướng dẫn của từng nhà sản xuất dầu).

3. Độ pH của dung dịch quá cao hoặc quá thấp
Dung dịch cắt gọt có độ pH không phù hợp có thể phản ứng với bề mặt nhôm:
- pH quá cao dễ gây ăn mòn và đổi màu.
- pH quá thấp làm giảm khả năng chống gỉ và bảo vệ bề mặt.
Nên kiểm tra pH định kỳ và duy trì trong phạm vi mà nhà sản xuất dầu khuyến nghị (thường khoảng 8,5–9,5, tùy từng sản phẩm).
4. Dầu cắt gọt đã xuống cấp
Sau thời gian sử dụng:
- Phụ gia chống ăn mòn bị tiêu hao.
- Vi khuẩn phát triển.
- Độ pH thay đổi.
- Dầu bị oxy hóa.
Điều này làm giảm khả năng bảo vệ nhôm.
5. Chất lượng nước pha không đạt
Nguồn nước có:
- Độ cứng quá cao.
- Hàm lượng clo lớn.
- Nhiều ion kim loại.
- Tạp chất.
có thể gây phản ứng hóa học trên bề mặt nhôm và làm xuất hiện các vết ố.
6. Chi tiết không được làm sạch sau gia công
Nếu dầu cắt gọt còn bám trên bề mặt trong thời gian dài:
- Phụ gia trong dầu tiếp tục phản ứng với nhôm.
- Bề mặt bị oxy hóa.
- Xuất hiện vết loang hoặc đổi màu.
7. Độ ẩm môi trường cao
Sau gia công, nếu chi tiết được bảo quản trong môi trường ẩm hoặc thông gió kém, quá trình oxy hóa diễn ra nhanh hơn, đặc biệt với hợp kim nhôm.

8. Nhiễm tạp chất hoặc dầu lạ
Dầu thủy lực, dầu bôi trơn rò rỉ hoặc các hóa chất khác lẫn vào dung dịch cắt gọt có thể làm mất cân bằng hệ phụ gia và gây hiện tượng đổi màu trên bề mặt nhôm.
Tác hại của hiện tượng ố màu nhôm
Nếu không khắc phục, tình trạng này có thể gây:
- Giảm tính thẩm mỹ của sản phẩm.
- Tăng tỷ lệ hàng lỗi.
- Ảnh hưởng đến quá trình anodizing và sơn.
- Tăng chi phí làm sạch và gia công lại.
- Mất uy tín với khách hàng.
- Tăng chi phí sản xuất.
Cách khắc phục
Sử dụng dầu cắt gọt chuyên dụng cho nhôm
Ưu tiên các sản phẩm có:
- Phụ gia chống ăn mòn nhôm.
- Khả năng chống oxy hóa.
- Không chứa các thành phần dễ gây đổi màu nhôm.
Kiểm tra nồng độ dầu
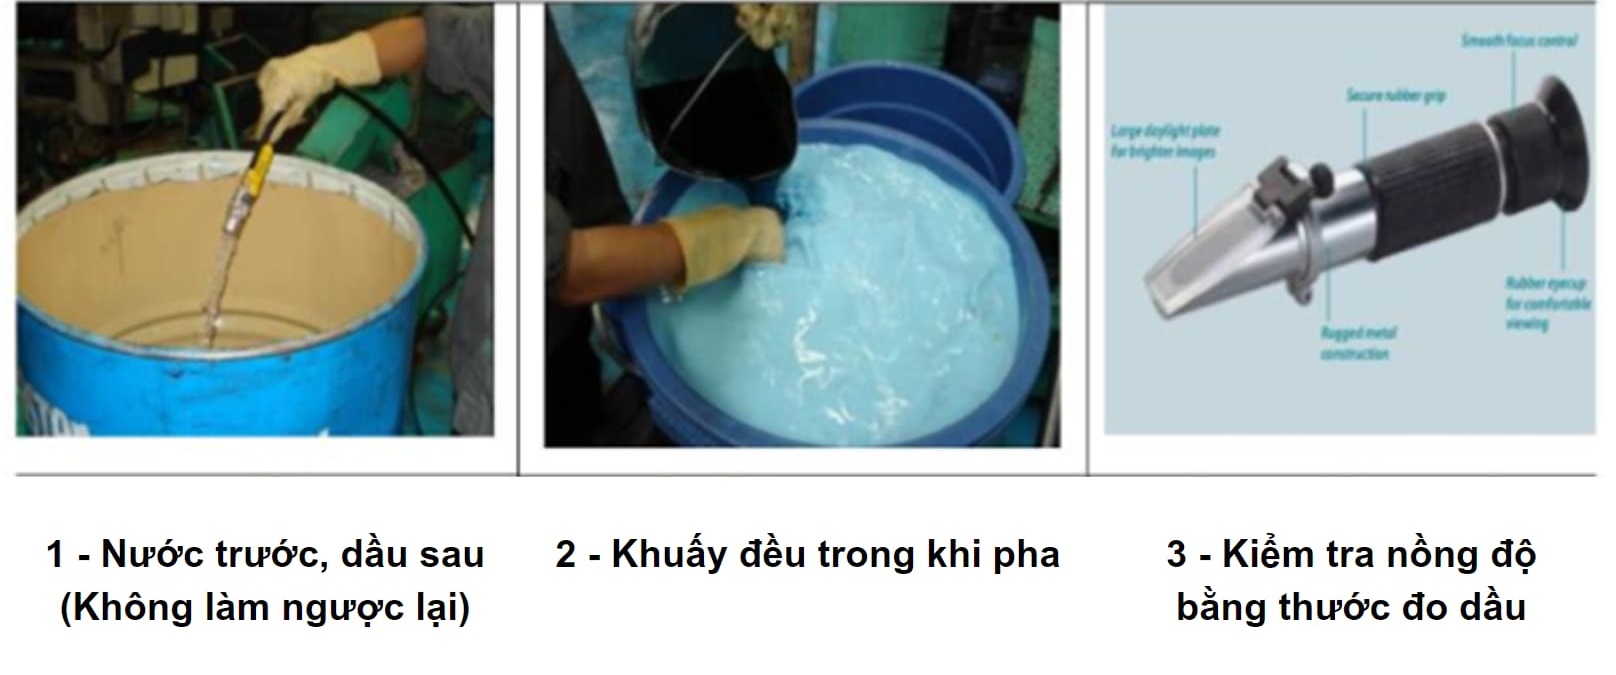
Dùng khúc xạ kế (Refractometer) để kiểm tra nồng độ và điều chỉnh đúng theo khuyến nghị của nhà sản xuất.
Kiểm soát độ pH
Định kỳ kiểm tra độ pH của dung dịch. Nếu pH nằm ngoài giới hạn cho phép, cần thay mới hoặc bổ sung dung dịch theo hướng dẫn kỹ thuật.
Sử dụng nước sạch
Nên sử dụng nước có độ cứng phù hợp, ít tạp chất và không chứa hàm lượng clo cao.
Vệ sinh bể chứa định kỳ
Thực hiện:
- Loại bỏ phoi kim loại.
- Hớt dầu nổi.
- Vệ sinh bể chứa.
- Làm sạch đường ống.
để duy trì chất lượng dung dịch.
Làm sạch và bảo quản chi tiết sau gia công
Sau khi gia công:
- Rửa sạch dầu nếu cần.
- Sấy khô chi tiết.
- Bảo quản trong môi trường khô ráo.
- Sử dụng dầu chống gỉ chuyên dụng nếu phải lưu kho lâu.
Cách phòng tránh
Để hạn chế hiện tượng nhôm bị ố màu, nên:
- Chọn dầu cắt gọt phù hợp với nhôm và hợp kim nhôm.
- Pha dầu đúng tỷ lệ (luôn cho dầu vào nước).
- Kiểm tra nồng độ và pH định kỳ.
- Thay dung dịch khi đã xuống cấp.
- Không để dầu bám lâu trên bề mặt chi tiết.
- Kiểm soát chất lượng nước pha.
- Vệ sinh hệ thống cắt gọt thường xuyên.
- Không trộn lẫn nhiều loại dầu khác nhau nếu chưa xác nhận khả năng tương thích.
Kết luận
Hiện tượng dầu cắt gọt pha nước làm ố màu nhôm chủ yếu xuất phát từ việc sử dụng dầu không phù hợp, nồng độ pha sai, dung dịch xuống cấp hoặc chất lượng nước không đảm bảo. Lựa chọn đúng loại dầu cắt gọt chuyên dụng cho nhôm, kết hợp với quy trình quản lý dung dịch khoa học sẽ giúp bảo vệ bề mặt chi tiết, nâng cao chất lượng sản phẩm và giảm đáng kể chi phí sản xuất.
Công ty TNHH TM DV Kỹ Thuật Thái Anh Tài – Chuyên cung cấp dầu cắt gọt chính hãng
Công ty TNHH TM DV Kỹ Thuật Thái Anh Tài chuyên cung cấp các dòng dầu cắt gọt pha nước chuyên dụng cho nhôm, hợp kim nhôm, thép, inox và gang từ nhiều thương hiệu uy tín.
Chúng tôi cam kết:
- Dầu cắt gọt chính hãng 100%.
- Đầy đủ CO, CQ, TDS và SDS.
- Tư vấn lựa chọn sản phẩm phù hợp với từng vật liệu gia công.
- Giá cạnh tranh, giao hàng nhanh trên toàn quốc.
- Hỗ trợ kỹ thuật xử lý các vấn đề như ố màu nhôm, tạo bọt, mùi hôi, tách lớp và tối ưu tuổi thọ dung dịch.
Hotline: 0899 752 868 – 0908 131 884
Website: Daunhotgiatot.com


